15. dubna 2024 09:58
Grumant: Více možností v oblasti vyvrtávání
Firma Dine Inc. vznikla v roce 1988 ze společnosti Han‑Ju Trading Co., kterou založila japonská společnost Sumitomo v roce 1975. Po svém osamostatnění pokračovala Dine v produkci vyměnitelných břitových destiček z kubického nitridu boru a především upínačů, a vyvrtávacích hlav, modulárních nástrojových systémů, atd. V roce 1990 se výrobně znovu spojila s japonskou společností Kiratsu Seiki Corporation a získala tak licenční práva na výrobu mnoha zajímavých nástrojů a technologií. Deset let Dine vyráběla své produkty pod značkou Dinox a za tu dobu si získaly své místo především na rozsáhlých korejských a japonských trzích. V posledních letech produkty Dinox expandují na světové trhy, kde se snaží prosadit především vysokou kvalitou při příznivých cenových relacích.
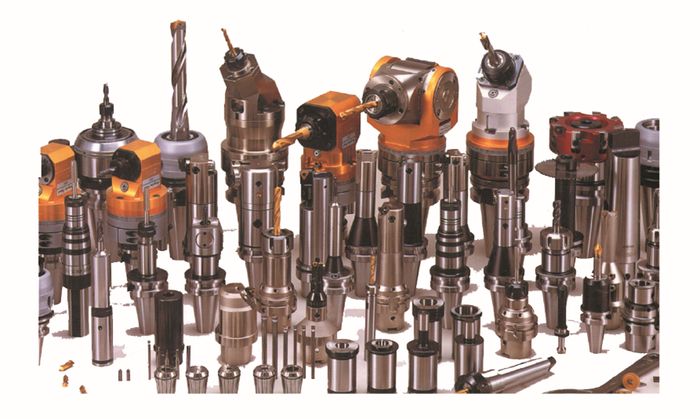
VBD, upínače a vyvrtávací hlavy, modulární systémy a další sortiment firmy Dine
V nabídce jsou klasické upínače pro frézy, vrtáky a frézovací tělesa (i vyvážené pro vysokorychlostní obrábění) s upínacími systémy HSK, ISO, BT; vyvrtávací hlavy, jak hrubovací, tak i pro obrábění velmi přesných otvorů (dělení po 0,01 mm); držáky s přídavným vnitřním chlazením nebo univerzální modulární systémy.
Upínací systémy HSK
V dnešních podmínkách je kladen důraz na nízkou cenu vyráběného produktu. Při stále vyšších požadavcích na produktivitu obrábění, při vzrůstu výkonnosti strojů a lepší kvalitě materiálů nástrojů se zvyšují také požadavky na kvalitnější, tzn. stabilnější a přesnější upnutí. Stroje pro HSC obrábění se čím dál častěji vyrábějí s upínáním nástrojů systémem HSK., který se v posledních letech začíná stále více využívat i v České republice. HSK upnutí se vyznačuje především přesným a pevným uložením nástroje vůči vřetenu.
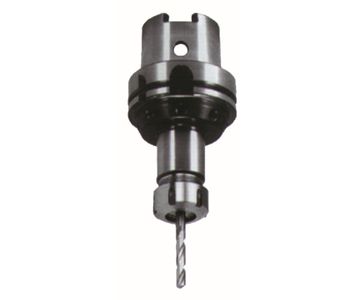
HSK – přesné a pevné uložení nástroje vůči vřetenu
Úhlové hlavy
Díky převodu krouticího momentu z vřetene na nástroj uvnitř upínače lze pro obrábění pod různým nastavením nástroje vůči obrobku, bez složitého přestavování vřetene, využít úhlové hlavy. Tak je možné opracovat obrobky větších rozměrů nebo složitějších tvarů. Použití takové hlavy vylepší ekonomičnost výroby, zejména přinese snížení vedlejších časů spojených s přestavováním stroje anebo upnutím výrobku, čímž je pozitivně ovlivněna i přesnost výroby. Úhlové hlavy Dinox mají vysokou tuhost (amplituda kmitů v místě upnutí do 0,005 mm) nízkou hlučnost převodu a vysokou přesnost. Pozitivně působí i antikorozní úprava povrchu.
Vysoká tuhost je jednou z vlastností úhlových hlav
Vyvrtávací hlavy
Pro obrábění přesných průměrů otvorů jsou zajímavým řešením vyvrtávací hlavy. Jsou vyráběny tak, že v tělese je upnutý stavitelný břit, který se přes přesný mikrozávit nastaví na požadovaný rozměr. Dinox má v nabídce hned několik systémů pro různé průměry otvorů, od 6 do 370 mm (v některých případech i pro větší rozměry). Zajímavá je již samotná konstrukce, kde mikrojednotka je upnuta přímo do tělesa vyvrtávací tyče. Tím pádem je upnutí mnohem stabilnější, bez většího chvění, a je tedy možné použít nástroj pro hlubší otvory. Mikrojednotku lze nastavit na různé průměry po krocích 0,02 mm. Další výhodou je i možnost upnout do jednoho tělesa vyvrtávací tyče jak jednotku s mikrozávitem, tak i hrubovací. Všechny typy vyvrtávacích hlav jsou k dodání nejen v provedení monolitického nástroje, ale i v modulárním systému, vyráběném v licenci Komet. Jedná se o všestranně zaměnitelný systém upínání nástrojů. Podstata je v tom, že lze z různých druhů upínačů (ISO/BT/HSK), prodloužení a pracovních částí sestavit různé typy nástrojů nebo držáků. Tak je možné zaměnit kleštinový upínač s upínačem nástrčných fréz, závitových hlav, vyvrtávacích hlav různých typů a velikostí. Aby tento systém mohl fungovat, musí být jednotlivé části vyráběny v těch nejtěsnějších a nejpřesnějších tolerancích. Spojení jednotlivých částí je vyřešeno jednoduchým a rychlým upnutím, kde se jednotlivé části vloží do přesných pouzder a dvěma přesnými šrouby jsou zajištěny pro správné sesazení proti prokluzu. Maximální odchylky jednotlivých spojení jsou 0,005 mm.
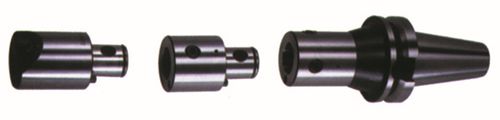
Modulární systém umožňuje sestavit jednoduše různé typy nástrojů
Chlazení středem nástroje
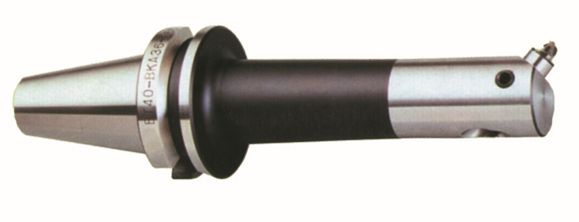
Některé stroje nejsou vybaveny vnitřním chlazením. Tento fakt je často limitujícím faktorem, co se týče výkonu – zejména při vrtání karbidovými vrtáky, kdy nelze použít efektivních vrtáků s vnitřním chlazením nebo při použití vrtáků s VBD pro větší otvory (např. vrtáky „Magic drill“ firmy Kyocera). Užitím nástroje s vnitřním chlazením lze výrazně (více než 5×) snížit řezný čas a zvýšit trvanlivost nástroje. Upínače s přídavným vnitřním chlazením mohou být řešením pro starší stroje nebo stroje, které nemají z důvodu nestálého využití přímo v sobě zabudovaný chladicí systém. Na náš trh dodává všechny zmíněné nástroje firma Grumant.
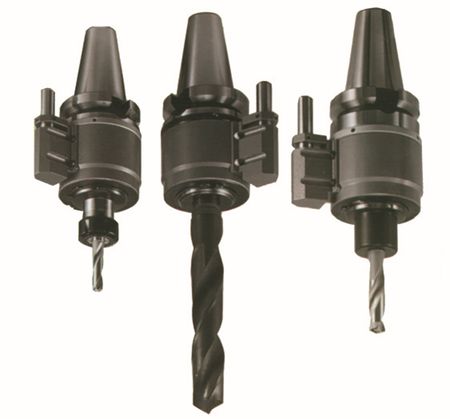
Upínače s vnitřním chlazením
Karel Horešovský
www.grumant.cz
Mohlo by se Vám líbit
Huisman Czech Republic posiluje výrobu pro rostoucí objem zakázek. Přidává dva svařovací roboty, rozšiřuje automatizaci a příští rok plánuje velké robotické pracoviště pro broušení
- Automatizace + Robotizace
-
24. října 2026
Huisman Czech Republic rozšířil výrobu o dvě robotická svařovací pracoviště. Nově pořízené roboty zvýší kapacitu závodu v době rostoucího objemu zakázek a umožní zpracovávat těžší […]
Mikroskop PRISMA ESD otevírá zcela nové možnosti
- Elektro
-
22. října 2026
Ochrana před elektrostatickým výbojem (ESD ElectroStatic Discharge), ergonomický design a inovativní technologie mikroskopu PRISMA od společnosti Weller je nyní zákazníkům k dispozici na obchodní platformě […]
Škoda rozšiřuje portfolio elektromobilů: Nový Epiq Sportline se představuje s dynamickým exteriérem
- Automotive
-
20. října 2026
Exteriér vozu Škoda Epiq Sportline se vyznačuje leskle černými prvky, černě lakovanou střechou dostupnou na přání a exkluzivními 19″ černými koly z lehké slitiny Nejlépe […]