21. listopadu 2016 00:21
Houževnatá sorta pro žáruvzdorné materiály
Substrát destiček WS40PM bohatý na kobalt zajišťuje velkou odolnost proti únavě materiálu a výbornou integritu ostří, zatímco vícefázový PVD povlak AlTiN-TiN snižuje opotřebení nástroje.
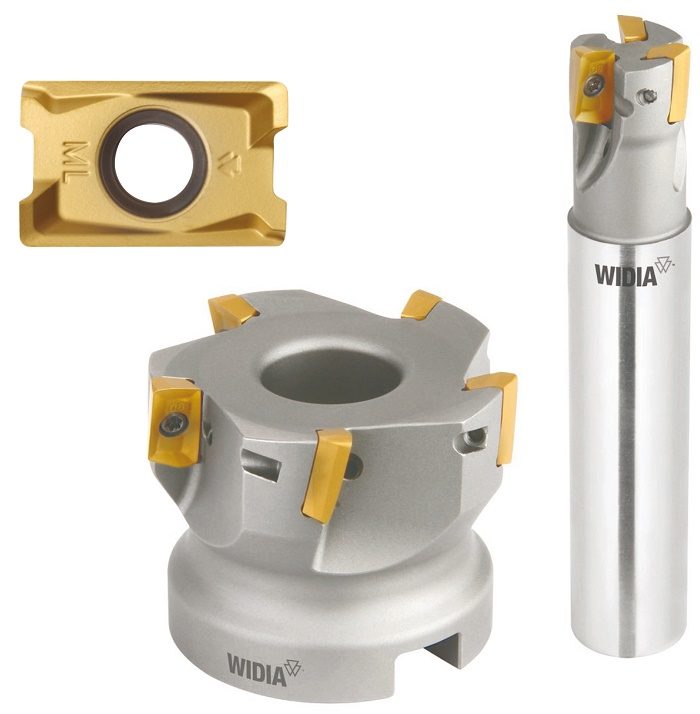
Proto jsou břitové destičky této třídy první volbou pro obrábění širokého spektra žáruvzdorných ocelí, austenitických a precipitačně vytvrzovaných (PH) martenzitických korozivzdorných ocelí, niklových superslitin, jako jsou Hastelloy a Nitronic, a titanu. Josef Fellner, vedoucí sortimentu nástrojů pro soustružení a frézování svýměnnými břitovými destičkami firmy WIDIA Products Group, říká, že nová pokroková třída materiálů pro frézování, WS40PM, absolvovala světové turné, během něhož byly testovány vlastnosti výměnných břitových destiček (VBD) této třídy.
Ve všech případech byl materiál WS40PM testován ve srovnání se stávajícími slinutými karbidy. Rychlosti a posuvy zůstaly stejné nebo byly v některých případech zvýšeny, aby se ukázaly přednosti WS40PM – výjimečná tuhost, odolnost proti opotřebení a schopnost odolávat tepelnému praskání.
Materiál WS40PM byl navržen tak, aby uspokojil potřeby leteckého a obranného průmyslu a výroby zdravotnické techniky, kde je titan běžně používán pro podvozky letadel, součásti sedadel, kostní implantáty nebo chirurgické nástroje. Jak ale ukazují výsledky zkoušek, WS40PM je vhodný i pro jiné materiály než titan. Žárupevné slitiny, austenitické a precipitačně vytvrzované korozivzdorné oceli, niklové superslitiny jako Hastelloy a Nitronic – všechny tyto materiály způsobují poškození nástroje vytvářením nárůstků na břitu, po délce ostří vytvářejí vruby, krátery a otřepy a extrémně vyvíjejí teplo, což při obrábění s chladicí kapalinou může vést k prasknutí nástroje.
„WS40PM se skládá ze substrátu bohatého na kobalt, který je velmi odolný proti únavě materiálu a zaručuje integritu břitu, a z multifázového PVD povlaku ALTiN-TiN, který brání opotřebení,“ říká Mike Sperhake, produktový specialista firmy WIDIA pro oblast EMEA. „Při frézování velmi pevného materiálu Ti-5553 (Ti-5Al-5 V-5Mo-3Cr) nebo ocelí Super Duplex (korozivzdorné oceli s dvoufázovou strukturou feritu a austenitu) při počáteční řezné rychlosti 53 m/min (175 ft/min) dosahujeme zlepšení produktivity o 25 až 30 % a současně prodloužení životnosti nástroje.“
Úspěšné obrábění superslitin vyžaduje víc než použít správný materiál VBD. Sperhake také doporučuje zvýšit koncentraci řezné kapaliny a je-li to možné, použít pro její přívod vysokotlaké čerpadlo. Stejně důležité je vybrat pro danou úlohu to správné těleso frézy. Je třeba vzít v úvahu vyvážený přístup k volbě řezných podmínek, obráběcí stroj, upínací držák nástroje a rozhraní vřetene. Pro produktivní obrábění titanu je třeba, aby všechny tyto komponenty vykazovaly značnou tuhost.
Mohlo by se Vám líbit
Digitální pasy výrobků -co už o nich víme
- Digitalizace
-
27. září 2026
V době, kdy se Evropská unie připravuje na zavedení digitálních pasů výrobků (DPP), stojí výrobci napříč všemi odvětvími před řešením této regulační výzvy, tak i příležitostmi ke […]
Škoda Epiq: Nový základní elektromobil
- Automotive
-
25. září 2026
Škoda Epiq je kompaktní, chytrý a sebevědomý městský SUV crossover, který je novým vstupním modelem do portfolia elektromobilů Škoda. Jako vůbec první model Škoda plně […]

Maximální volnost pohybu pro průmyslové roboty: Samonosný řetěz twisterchain s úhlem otáčení 600°
- Automatizace + Robotizace
-
23. září 2026
Nový otočný modul zjednodušuje vedení energie na první a poslední ose průmyslového robota – zcela bez vodicích žlabů a s nižšími nároky na instalaci Kompaktní […]