16. května 2016 13:52
Kvalitní řešení pro laserové svařování plastů
Laserové svařování plastů se v posledním desetiletí stalo pokrokovou a důležitou průmyslově používanou technologií. Automobilový, zdravotnický či elektronický průmysl, to jsou jen některé z oblastí, kde je široce realizována technologie laserového svařování plastů.
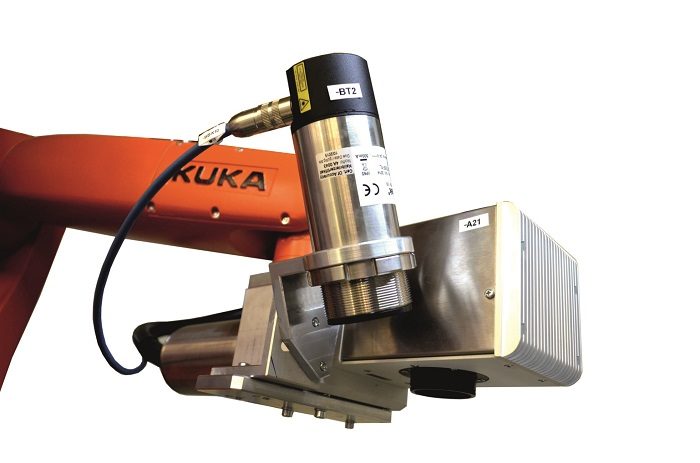
Robotická ruka s laserem od Leonarda pro svařování plastů
Základní princip laserového svařování polymerů spočívá v překrytí dvou plastů, kdy horní část plastu je transmisní pro vlnovou délku laseru (laser prochází přes materiál) na spodní polymer, který naopak velmi absorbuje laserový paprsek a tedy i mění jeho energii na tepelnou (zahřívá se). Schopnost absorbovat laserové světlo je důsledkem chemických barviv nebo pigmentů, také nazývaných „absorbers“, které se přidávají k polymeru před lisováním. Při svařování laserem je absorbér přidán pouze do spodní absorbující části, zatímco horní část musí být k vlnové délce transparentní. V důsledku uvedených vlastností principu svařování leží svár uvnitř dvou materiálů, a to podobným způsobem, jak je známo z odporového svařování kovů. Mezi zásadní výhody spojené s laserovým svařováním polymerů patří tedy neviditelný spoj prováděný vysokou rychlostí s velmi nízkým tepelným příkonem a minimálním ovlivněním okolí sváru.


Řízení teploty s pyrometrem
Monitorování teploty s pyrometrem pro laserové svařování má několik výhod. Automaticky se mění teplota sváru, a to velmi rychle, takže teplota nepřesáhne hodnotu pro zničení sváru (carbonizace nebo pěnění materiálu).
Pyrometr zaznamenává elektromagnetickou reakci v infračerveném spektru (tepelné záření). Kvalitní sváření je závislé na křivce teploty s předdefinovanými max. a min. hodnotami. Měření teploty s pyrometrem eliminuje přehřátí a pěnění nebo krátery v materiálu, proto je svár bez anomálií.
Vhodné materiály pro svařování
Běžně svařitelné materiály se skládají z různých kombinací obou amorfních polymerů (jako je ABS, PC, PU, PMMA, PVC) a semikrystalických polymerů (jako jsou PP, PE a POM), a to např. v následujících kombinacích: ABS – PC / PU -PC / PP – PE / PMMA – PVC / PC – POM / PMMA – POM.
Kontaktujte nás, vytvoříme Vám řešení na míru.
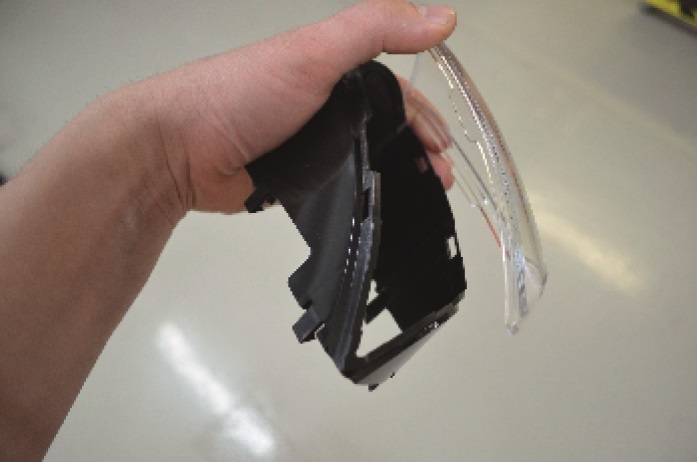
1. krok: Dva díly
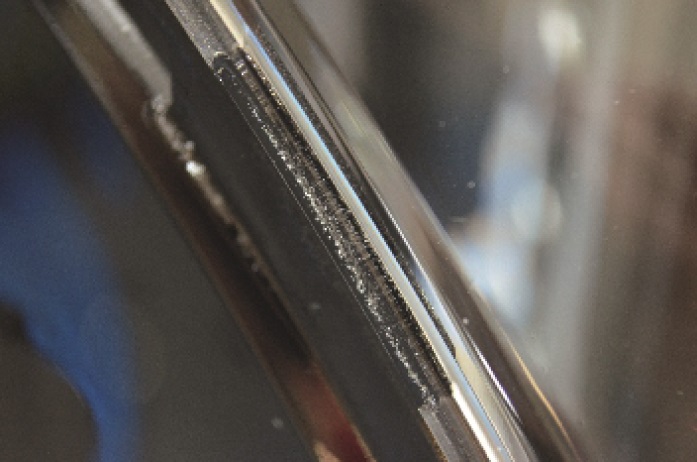
2. krok: Svařování
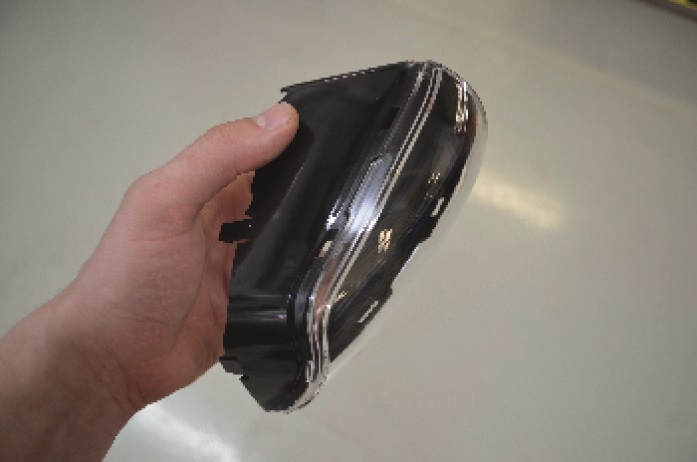
3. krok: Výsledek svařování
Leonardo technology s. r. o.
Ulička 37
691 43 Hlohovec
E-mail: bubenicek@lt.cz
www.LT.cz
Mohlo by se Vám líbit
Nová teplovodivá podložka pro výplň mezer s tepelnou vodivostí 3,0 W/m-K divize Parker Chomerics nabízí vynikající pružnost a možnost opakovaného použití
- Elektro
-
19. listopadu 2026
Podložka THERM-A-GAP® PAD 30RB si zachovává tepelné vlastnosti i po opakovaných cyklech stlačení Divize Chomerics Division společnosti Parker Hannifin, mezinárodního lídra v oblasti technologií a systémů pro řízení […]
Lídři trhu se představí na veletrzích Z a Intec v Lipsku
- Obrábění
-
18. listopadu 2026
Zájem o souběžně konané veletrhy Intec a Z je značný. Účast již potvrdili významní hráči v oboru, jako jsou Paul Horn, Yamazaki Mazak a Starrag, […]
PROFINET za šest týdnů, EtherNet/IP následně za dva dny
- Elektro
-
15. listopadu 2026
Tato případová studie ukazuje, jak společnost ELOTECH s využitím modulů Anybus CompactCom 40 od společnosti HMS Networks obnovila své kapacity dodávek a vybudovala si komunikační […]