24. září 2019 09:13
Automatické a přesné upnutí na požadovanou délku – jde to?
Převážně v sériové výrobě nebo pro stroje s více vřeteny se často využívají tepelné nástrojové držáky. Ve srovnání s jinými upínacími systémy jsou tyto držáky relativně levné, přitom mají výborný přenos síly a upnutí na celé upínací části nástroje, což vede k minimálním hodnotám obvodového házení. Kombinovaný měřicí a seřizovací přístroj ZOLLER „redomatic“ dokáže přesně délkově seřídit nástroje v tepelném držáku – a to kompletně automaticky.
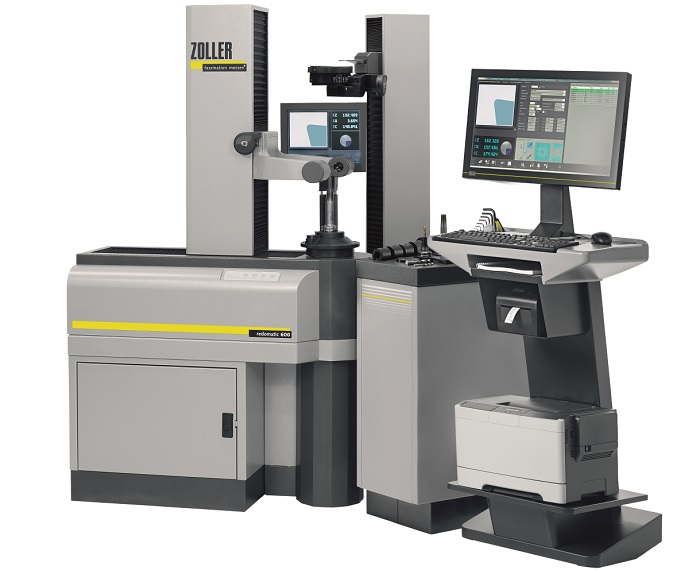
Měřicí a seřizovací přístroj ZOLLER »redomatic« pro tepelné upínání
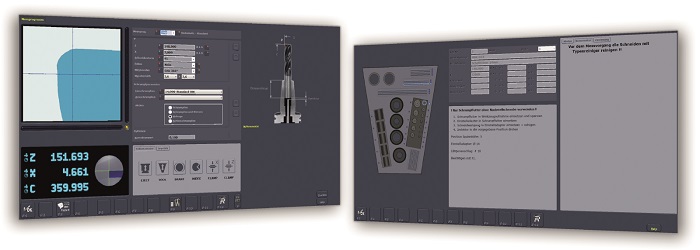
Sofware »pilot« pro ovládání tepelného upínání
Tepelné upnutí nástrojů: proces
Ohřev nástrojového držáku probíhá díky indukční cívce a silnému magnetickému poli. Držák se vlivem tepla roztáhne, takže lze řezný nástroj vložit držáku. Po ochlazení se opět držák stáhne do původního stavu a dojde tím k upnutí nástroje.
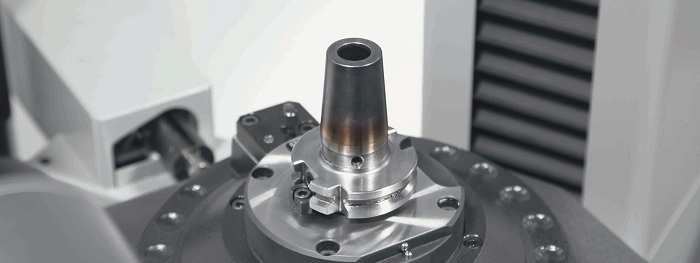
Vložení nástrojového držáku
„masterPiece“: mistr seřizování
Pro přesné seřízení nástroje do délky je nutné zjistit jeho délku. „masterPiece“ je přesně definovaný nastavovací adapter. Průměr stopky „masterPiece“ je menší, než průměr otvoru nástrojového držáku ve studeném stavu, takže jej lze do držáku vložit. Průměr otvoru v horní části „masterPiece“ je větší než průměr vkládaného nástroje. Vložením nástroje měřicí a seřizovací přístroj přesně zjistí délku nástroje.
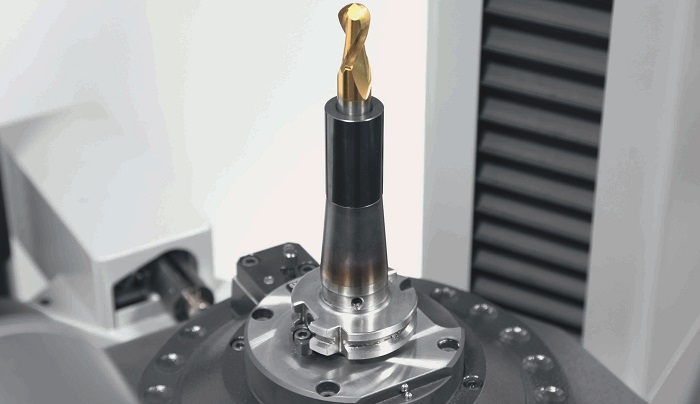
Vložení vložky Masterpiece s nástrojem
„asza“: tajemství délkového nastavení je ve vřetenu
Systém „asza“ je automatický délkový doraz ve směru osy Z. Jedná se o tyč, která pomocí CNC řízeného pohonu najíždí ze spodu nástrojového držáku až po nástroj. Tato tyč vlastně dělá při tepelném upínání dorazovou plochu pro stopku nástroje. Při vložení nástroje do ohřátého držáku nástroj dopadne až na tuto dorazovou tyč. Při chlazení se držák stáhne a dojde k upnutí nástroje v požadované délce.
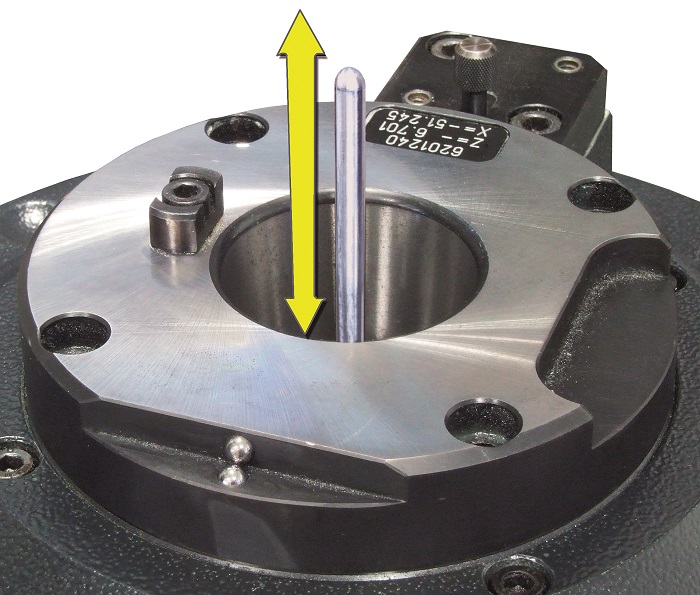
Doraz »asza« pro délkové nastavování nástrojů
Ohřev – vložení – chlazení – hotovo
Když jsou všechny potřebné délkové parametry určeny a nástroj včetně „masterPiece“ byly vyjmuty z nástrojového držáku, dalším krokem je ohřev. K tomu se musí přizpůsobit průměr a délka indukční cívky podle nástrojového držáku. Tyto informace udává software ZOLLER „pilot“. Zadání lze provést manuálně uživatelem nebo plně automaticky.
Během tepelného ohřevu se kontinuálně kontrolují určité parametry, jako je frekvence, doba ohřevu a proud v cívce. Jednotlivé parametry jsou v softwaru přesně zadány včetně úzkých tolerancí. Chybně zadaný průměr cívky může vést až k přehrání nástrojového držáku a k jeho poškození. Pokud při manuálním provozu dojde k chybnému zadání průměru cívky, systém porovná parametry a vyhodnotí to jako chybu a dojde k přerušení procesu – ještě před tím, než dojde k poškození držáku.
Po úspěšném ohřátí držáku lze nástroj vložit do držáku. Nástroj sklouzne až po délkový doraz a díky tomu se nachází ve správné pozici. Poté je nutné na nástrojovou sestavu vložit chladící zvon a zchladit na pokojovou teplotu. Následně lze provést kontrolu správnosti upnutí. Systém počítá i teplotní délkovou dilatací u různých průměrů nástrojových držáků.
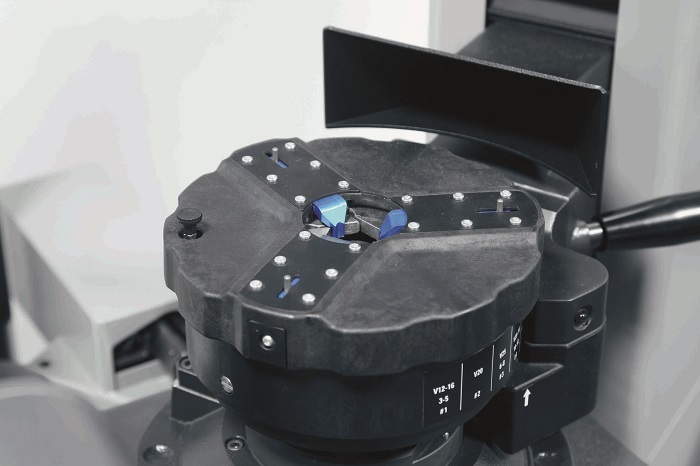
Automatické najetí indukční cívky a ohřev nástrojového držáku
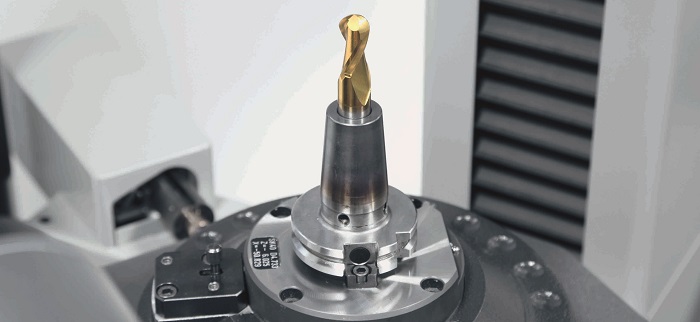
Vložení nástroje do držáku
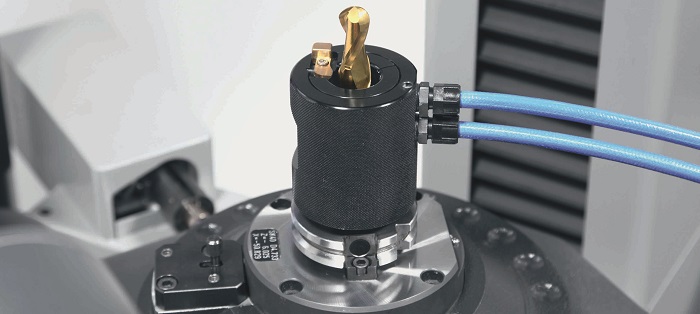
Chlazení držáku
Automatizované řešení
Aby mohla všechny nastavení na seřizovacím přístroji i na indukční cívce probíhat automaticky, lze celý systém tepelného upínání plně automatizovat. Tuto práci pak přebírá robot: vloží do vřetene nástrojový držák, „masterPiece“ a nástroj, spustí potřebný měřicí krok a opět z vřetene odebere odpovídající komponenty. Tak lze bezpečně plně automatizovat komplexní proces, jakým přesné tepelné upínání nástrojů je.
Zoller „měřitelný úspěch“
ZOLLER nabízí vše potřebné pro pohyb nástrojů ve výrobním procesu: přes digitalizaci nástroje, složení, změření, správy, uskladnění, kontroly až po přenos skutečných dat do obráběcího stroje.
Mohlo by se Vám líbit
Formnext 2026 – Objevte nejnovější vývoj v oblasti aditivní výroby a pokročilé výroby
- Digitalizace
-
08. října 2026
Formnext 2026 se opět stane globálním místem setkání pro aditivní výrobu a pokročilé výrobní technologie. Tato akce, která spojuje celý hodnotový řetězec aditivní výroby, poskytuje […]
Do obrábění proniká umělá inteligence. Může být dobrým sluhou, ale zlým pánem
- Automatizace + Robotizace
-
08. října 2026
Umělá inteligence si postupně nachází cestu také do obrábění. Pomáhat může při sledování opotřebení nástrojů, prediktivní údržbě strojů, vyhodnocování vibrací, kontrole kvality, optimalizaci řezných podmínek […]
V7 Plus Chip Splitter efektivní nástroj pro produktivní frézování
- Obrábění
-
07. října 2026
Při moderním frézování již není rozhodující pouze řezná rychlost nebo posuv. Významnou roli hraje také způsob tvorby a odvodu třísky, stabilita nástroje a možnost efektivně […]